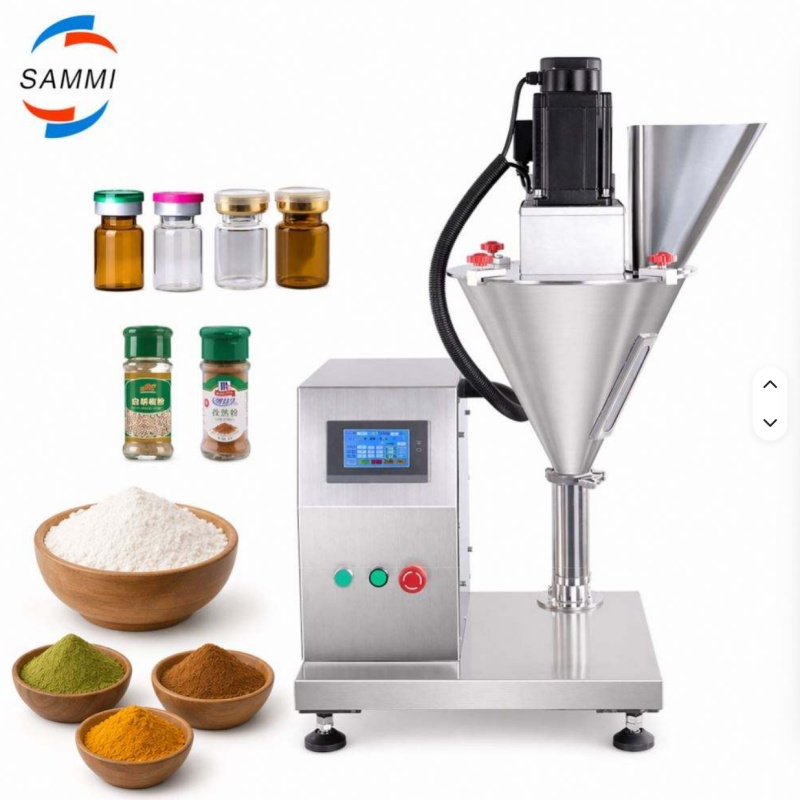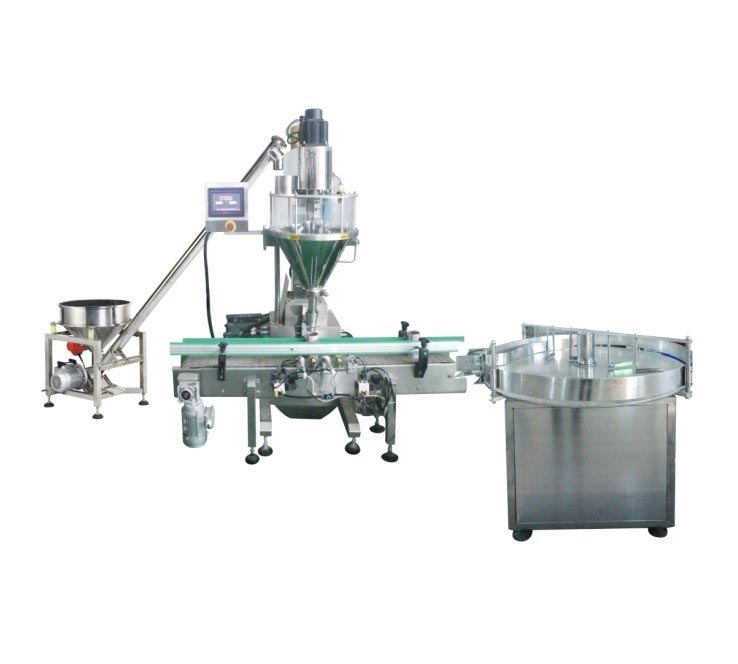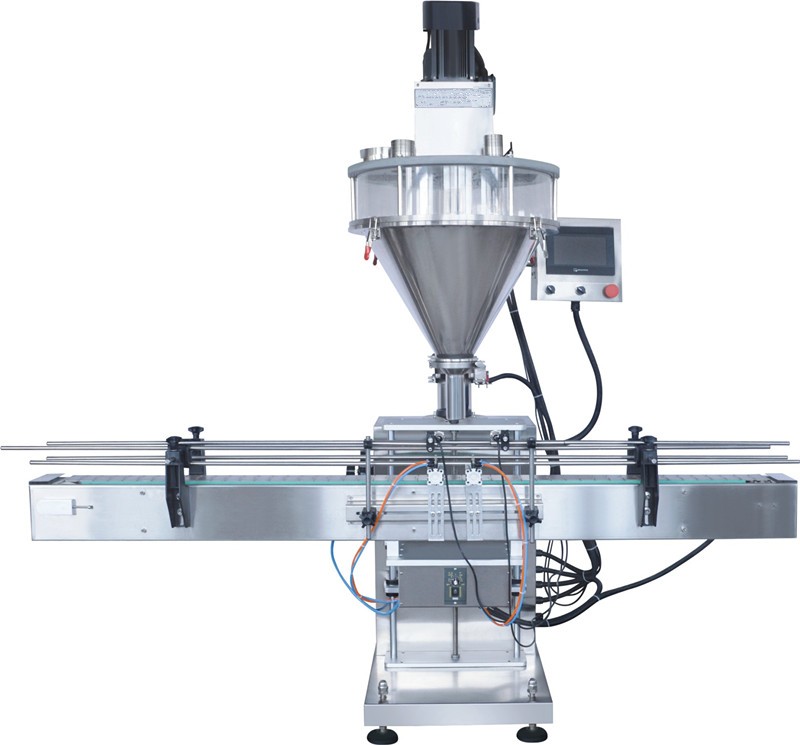


Emballagelinjer er under stigende pres for at opretholde ensartet kvalitet, samtidig med at produktionsprocesserne holdes effektive og stabile. Da producenter håndterer forskellige beholdertyper, materialer og produktformater, er pålidelig forsegling blevet en vigtig del af emballagesystemdesign. En velvalgtTætningsmaskinekan hjælpe med at skabe ensartet pakkelukning, reducere procesvariation og understøtte en smidigere koordinering mellem påfyldning, dækning, etikettering, kodning og downstream-håndteringsoperationer.
Valg af pakkeudstyr er dog ikke blot et spørgsmål om at vælge en maskine med en passende tætningsfunktion. Emballagematerialet, beholderstrukturen, produktkarakteristika, forseglingsmetode, produktionsmiljø, automatiseringsniveau og vedligeholdelseskrav har alle indflydelse på det endelige resultat. At forstå disse faktorer hjælper producenterne med at opbygge en emballageproces, der er praktisk til daglig produktion i stedet for kun at fokusere på maskinspecifikationer.
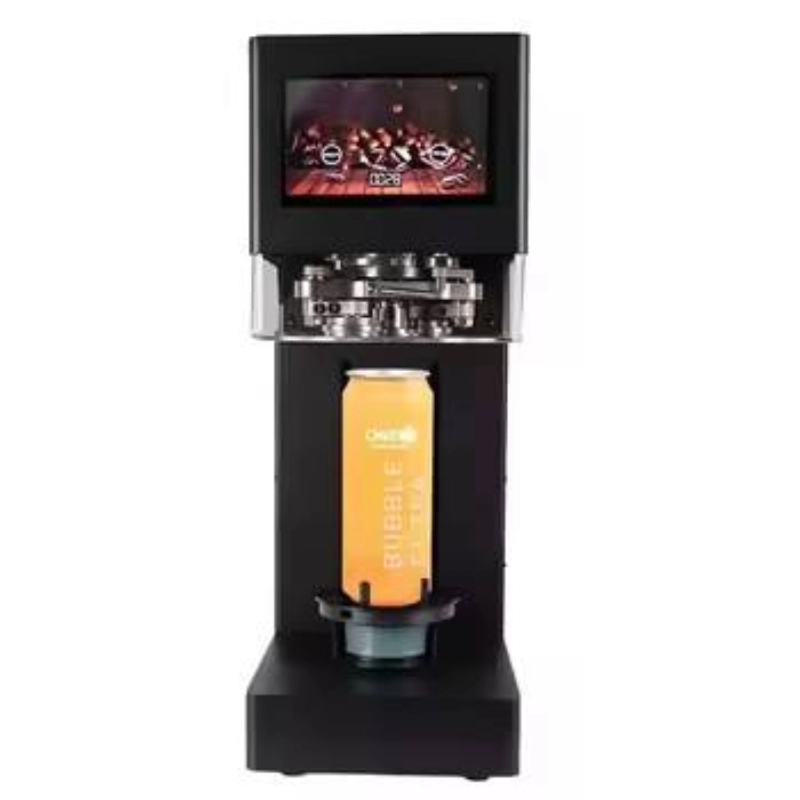
Lukningen af en pakke spiller en vigtig rolle for at beskytte indholdet efter påfyldning. En pakke kan se komplet ud udefra, men inkonsekvent forsegling kan skabe problemer under transport, opbevaring, håndtering eller senere brug. Svag lukning, ujævn forsegling, materialedeformation eller ufuldstændig binding kan påvirke pakkens integritet og kan føre til produktlækage eller kontaminering.
Af denne grund bør forsegling betragtes som en del af den komplette emballageproces. Udstyret skal fungere i koordination med opstrøms og nedstrøms maskineri, så containere bevæger sig jævnt gennem linjen. Når forseglingsprocessen er stabil, kan andre operationer såsom mærkning, kodning, inspektion og sekundær pakning også fungere med færre afbrydelser.
En pålidelig lukning hjælper med at adskille det emballerede produkt fra det eksterne miljø. Afhængigt af applikationen kan pakken have brug for beskyttelse mod støv, fugt, ilt, lækage eller utilsigtet åbning. Det nøjagtige beskyttelseskrav afhænger af produktet og emballagestrukturen, så forseglingsmetoden bør vælges i henhold til de faktiske driftsforhold.
For flydende produkter er tætningsevnen særlig vigtig, fordi lækage kan påvirke både produktet og omgivende emballager. For pulvere og granulerede materialer skal lukningen forhindre produktpartikler i at trænge ind i forseglingsområdet eller kompromittere emballagens kant. For følsomme produkter skal forseglingsprocessen muligvis også understøtte kontrollerede emballageforhold.
Manuelle eller dårligt kontrollerede forseglingsprocesser kan give variation fra en pakke til en anden. Forskelle i tryk, temperatur, positionering, kontakttide, eller materialejustering kan påvirke den færdige lukning. Automatiseret udstyr er designet til at kontrollere disse driftsfaktorer mere konsekvent, hvilket hjælper produktionsteams med at opretholde en gentagelig proces.
Konsistens er værdifuld ikke kun for udseendet, men også for kvalitetsstyring. Når forseglingsprocessen følger en kontrolleret driftsprocedure, kan produktionshold lettere identificere unormale forhold og foretage justeringer, når det er nødvendigt.
Emballageanvendelser varierer betydeligt. Et forseglingssystem designet til én beholder eller emballagemateriale er muligvis ikke egnet til en anden. Før udstyrsvalg skal fabrikanterne definere pakkestrukturen, materialeegenskaber, produktegenskaber, linjekonfiguration og påkrævede driftsbetingelser.
Emballagematerialet er en af de første faktorer, der skal evalueres. Forskellige film, laminater, plastmaterialer, aluminiumstrukturer og sammensatte emballagematerialer kan have forskellige tætningsegenskaber. Nogle materialer kræver kontrolleret opvarmning, mens andre kan bruge tryk, induktion, ultralydsenergi eller et andet tætningsprincip.
Materialetykkelse og overfladestruktur kan også påvirke forseglingsprocessen. Et materiale, der ligner en anden emballagefilm, kan reagere anderledes på varme eller tryk. Derfor er test af det faktiske emballagemateriale ofte mere nyttigt end at vælge udstyr udelukkende baseret på en generel materialebeskrivelse.
Pakkens form og konstruktion har indflydelse på, hvordan den skal placeres og forsegles. Flasker, krukker, poser, bakker, poser og andre emballageformater kan kræve forskellige håndteringsarrangementer. Beholderhøjde, åbningsstruktur, halsdesign, filmposition og pakkestabilitet kan alle påvirke udstyrets konfiguration.
Et passende system bør opretholde en stabil emballagepositionering under forseglingsprocessen. Hvis beholdere bevæger sig, vipper eller bliver forkert justeret før forsegling, vil selv en teknisk egnet maskine muligvis ikke levere det forventede resultat. God mekanisk integration betyder derfor lige så meget som selve tætningsmekanismen.
Indholdet inde i pakken bør også overvejes. Væsker, pulvere, granulat, tyktflydende produkter og faste emner kan skabe forskellige tætningsudfordringer. Produktrester omkring forseglingsområdet kan forstyrre lukningskvaliteten, mens varmefølsomt indhold kan kræve en nøje kontrolleret proces.
At forstå forholdet mellem produktet og pakken hjælper med at afgøre, om forseglingsprocessen skal prioritere varmestyring, trykstyring, renlighed, hastighed eller en anden driftsfaktor.
Der er ingen universel forseglingsteknologi til ethvert emballagekrav. Hver metode har sit eget funktionsprincip og anvendelsesområde. Det passende valg afhænger af pakkestruktur, materiale, produktegenskaber, produktionsmiljø og det nødvendige automatiseringsniveau.
Varmeforsegling bruger kontrolleret termisk energi til at binde kompatible emballagematerialer. Det er meget brugt til fleksibel emballage, fordi det kan skabe en kontinuerlig lukning langs pakkens kant. Temperatur, tryk og kontaktforhold skal kontrolleres omhyggeligt for at opnå et stabilt resultat.
Hvis temperaturen er for lav, binder materialet muligvis ikke ordentligt. Overdreven varme kan deformere emballagematerialet eller påvirke udseendet af den færdige emballage. Stabil temperaturstyring og passende kontakttryk spiller derfor en vigtig rolle i processen.
Induktionsforsegling er almindeligvis forbundet med beholdere, der bruger en kompatibel liner eller foliebaseret forseglingslag. Processen genererer varme i forseglingslaget uden at kræve direkte kontakt mellem et varmeelement og foringen. Dette kan understøtte ren og kontrolleret beholderlukning, når emballagestrukturen er designet til induktionsforsegling.
Foringen, beholdermaterialet, hættens struktur og driftsbetingelserne skal være kompatible med induktionsprocessen. Korrekt justering mellem beholderen og forseglingshovedet er også vigtigt for ensartede resultater.
Kontinuerlige båndsystemer bruges ofte til poser og fleksible pakker, der har brug for gentagne forseglinger langs en ensartet bane. Pakken bevæger sig gennem forseglingsområdet, mens maskinen udfører lukkeoperationen. Dette design kan understøtte kontinuerlig produktion og reducere behovet for individuel manuel tætning.
Sådanne systemer kan være integreret med udskrivnings- eller kodningsfunktioner, hvilket gør det muligt at håndtere pakkeidentifikationsoplysninger inden for den samme generelle arbejdsgang. Den endelige konfiguration afhænger af emballageformatet og produktionskravene.
Nogle emballageapplikationer kræver specialiserede teknologier, fordi konventionelle opvarmnings- eller trykmetoder muligvis ikke giver det ønskede resultat. Ultralydsforsegling, impulsforsegling og andre kontrollerede metoder kan overvejes for specifikke materialestrukturer eller produktkrav.
Formålet med teknologivalg bør være at matche forseglingsprocessen med pakken i stedet for at vælge udstyr, blot fordi en bestemt teknologi er meget udbredt. Applikationstestning kan hjælpe med at afgøre, om en foreslået metode giver tilstrækkelig lukningskvalitet og produktionsstabilitet.
Selv når det korrekte tætningsprincip er valgt, kan driftsbetingelserne påvirke emballagekvaliteten. Et stabilt system skal kontrollere de faktorer, der har størst indflydelse på lukningsprocessen og give praktiske tilpasningsmuligheder for produktionsholdene.
For varmebaserede processer er temperaturstabilitet fundamental. Forseglingsoverfladen skal give tilstrækkelig termisk energi til at skabe en pålidelig binding uden at beskadige emballagen. Variationer i materialesammensætning, omgivende forhold og maskindrift kan påvirke varmeoverførslen.
Moderne udstyr kan bruge temperaturovervågning og kontrollerede varmesystemer for at opretholde en mere stabil proces. Operatører bør stadig følge det anbefalede driftsområde for det valgte emballagemateriale og verificere den færdige forsegling gennem passende kvalitetstjek.
Tryk bestemmer, hvor tæt emballagelagene kommer sammen under forseglingen. Ujævnt tryk kan give svage områder eller inkonsekvent lukning. Mekanisk justering, tætningshovedets tilstand og pakkens placering kan alle påvirke kontaktkvaliteten.
For højt tryk er ikke nødvendigvis gavnligt. Afhængigt af materialet kan for meget mekanisk kraft deformere pakken eller beskadige forseglingslaget. Målet er kontrolleret og gentagelig kontakt frem for maksimalt tryk.
Kontakttid kan påvirke, hvordan energi overføres til emballagematerialet. I en varmeforseglingsproces kan utilstrækkelig kontakt forhindre korrekt limning, mens overdreven eksponering kan beskadige emballagen. Den passende timing afhænger af materialet og tætningsteknologien.
Stabil maskinbevægelse er lige så vigtig. Uregelmæssig fremføring, vibrationer eller inkonsekvent emballagepositionering kan introducere variation i forseglingsprocessen. Mekanisk design og kontrolsystemer bør derfor arbejde sammen for at opretholde repeterbar bevægelse.
Automatisering kan forbinde individuelle emballageoperationer til en koordineret produktionslinje. I stedet for at behandle påfyldning, forsegling, mærkning, kodning og inspektion som isolerede opgaver, kan producenter organisere dem som forbundne faser inden for én arbejdsgang.
Efter at et produkt er fyldt i sin beholder eller pakke, skal pakken gå til næste fase uden unødig afbrydelse. Integration mellem påfyldnings- og tætningsudstyr kan reducere manuel håndtering og hjælpe med at opretholde et ensartet produktionsflow.
For flydende eller halvflydende produkter er stabil overførsel særlig vigtig, fordi pludselige bevægelser kan forårsage produktsprøjt eller rester omkring tætningsområdet. Udstyrslayout bør derfor tage hensyn til både emballeringshastighed og produktadfærd.
Forseglede pakker fortsætter ofte med mærkning og datokodning. En koordineret linje kan reducere gentagen manuel positionering og forbedre konsistensen af pakkepræsentationen. Kodningsoplysninger kan også anvendes på et passende tidspunkt, efter at pakken har nået en stabil tilstand.
Når flere maskiner er forbundet, bliver kommunikationen mellem udstyr vigtig. Sensorer, transportører, kontrolsystemer og sikkerhedsanordninger skal fungere sammen, så én unormal tilstand ikke unødigt forstyrrer hele produktionsprocessen.
Inspektion kan indføres på forskellige stadier af en pakkelinje. Afhængigt af applikationen kan produktionshold kontrollere forseglingens udseende, emballageposition, lukkeintegritet, kodningsoplysninger, beholdertilstand eller andre kvalitetsegenskaber.
Inspektionsmetoden bør afspejle de faktiske kvalitetsrisici ved pakken. Visuel inspektion kan være passende for nogle applikationer, mens mere specialiserede test kan være påkrævet, når lukningens integritet er kritisk.
Emballagehold kan støde på flere tilbagevendende problemer under forseglingsoperationer. Årsagen er ikke altid selve maskinen. Emballagemateriale, beholdertilstand, produktrester, forkerte indstillinger, mekanisk slid eller opstrømsprocesvariation kan alle bidrage til et ustabilt resultat.
| Almindelig Tilstand | Mulig årsag | Praktisk retning |
|---|---|---|
| Svag lukning | Utilstrækkelig varme, tryk eller kontakt | Gennemgå procesindstillinger og materialekompatibilitet |
| Ujævn tætning | Pakkefejl eller inkonsekvent kontakt | Kontroller placering og tætningsoverfladetilstand |
| Materiale deformation | Overdreven termisk eller mekanisk energi | Juster processen i henhold til materialets egenskaber |
| Produktrester nær forseglingen | Fyldnings- eller håndteringsvariation | Forbedre påfyldningskontrollen og hold tætningsområdet rent |
| Hyppig linjeafbrydelse | Problemer med fodring, sansning eller udstyrskoordinering | Inspicer hele linjen i stedet for kun forseglingsstationen |
En svag forsegling kan skyldes utilstrækkelig energi, forkert tryk, dårlig materialekompatibilitet eller ustabil emballageplacering. Inden maskinen skiftes, bør produktionshold kontrollere, om det faktiske emballagemateriale passer til den påtænkte forseglingsproces.
Det er også nyttigt at inspicere forseglingsoverfladen og bekræfte, at pakken når forseglingspositionen konsekvent. Et lille tilpasningsproblem kan blive et gentagne kvalitetsproblem, når linjen kører kontinuerligt.
Når emballagemateriale bliver meget deformeret, kan processen modtage for meget termisk energi eller mekanisk tryk. Reduktion af den relevante driftsfaktor kan hjælpe, men ændringer bør foretages i henhold til emballagematerialets egenskaber.
Operatører bør undgå at behandle en enkelt indstilling som universelt egnet. Forskellige materialer kan reagere forskelligt, selv når de bruges til lignende pakkeformater.
Produktforurening omkring tætningsområdet er en almindelig årsag til inkonsekvent lukning. Påfyldningsudstyr bør justeres for at minimere sprøjt, overløb eller rester. Pakken skal også ankomme til forseglingsstationen i passende stand.
Når der opstår kontaminering gentagne gange, løser ændring af forseglingsindstillingen muligvis ikke problemet. Opstrømspåfyldningsprocessen bør gennemgås som en del af den overordnede emballagearbejdsgang.
Applikationstest giver nyttig information, før udstyr introduceres i almindelig produktion. Test af den faktiske pakke, materiale og produkt kan afsløre forhold, der er svære at forudsige ud fra skriftlige specifikationer alene.
Prøver skal repræsentere de materialer, der vil blive brugt i almindelig produktion. Hvis forskellige filmstrukturer eller beholdermaterialer er planlagt, bør hvert relevant format evalueres. Dette hjælper med at afgøre, om den foreslåede forseglingsproces kan levere en stabil lukning på tværs af det påtænkte emballageområde.
Test bør ikke kun fokusere på, om en pakke kan forsegles. Den færdige emballage bør undersøges for lukkekonsistens, udseende, materialedeformation, lækagemodstand, hvor det er relevant, og forenelighed med senere håndteringsprocesser.
En pakke, der lukker med succes under kontrollerede forhold, kan stadig kræve yderligere justering, før den er klar til kontinuerlig drift. Produktionssimulering kan give en mere realistisk forståelse af maskinens ydeevne.
Producenter, der håndterer flere pakkeformater, bør også overveje, hvor let udstyret kan justeres mellem produkter. Skift kan involvere beholderstyringer, tætningshoveder, transportørindstillinger, sensorer eller driftsparametre.
Et praktisk system bør gøre rutinejusteringer forståelige for operatører og bør minimere unødvendig opsætningskompleksitet. Klare driftsprocedurer kan yderligere reducere risikoen for forkerte indstillinger under produktionsændringer.
Regelmæssig vedligeholdelse hjælper med at bevare udstyrets ydeevne og reducerer muligheden for uventede afbrydelser. Tætningsudstyr indeholder varme, mekaniske, elektriske, pneumatiske eller elektroniske komponenter afhængigt af dets design. Hver del skal vedligeholdes i henhold til dens funktion og driftsmiljø.
Emballagerester kan samle sig omkring tætningsflader, føringer, sensorer eller transportører. Regelmæssig rengøring hjælper med at forhindre kontaminering og holder pakkens vej stabil. Rengøringsmetoden skal være kompatibel med de materialer, der anvendes i maskinen.
Komponenter, der udsættes for gentagne bevægelser eller varme, kan gradvist slides. Tætningsflader, remme, ruller, føringer, varmeelementer og andre kontaktkomponenter bør kontrolleres under rutinemæssig vedligeholdelse.
Tidlig identifikation af slid kan hjælpe produktionshold med at planlægge vedligeholdelse, før et lille mekanisk problem udvikler sig til et større kvalitets- eller nedetidsproblem.
Vedligeholdelse er ikke begrænset til udskiftning af beskadigede komponenter. Ændringer i tætningskvalitet kan også indikere, at en maskine kræver justering eller inspektion. Produktionshold bør være opmærksomme på tilbagevendende variation i stedet for at vente på fuldstændig udstyrsfejl.
At føre simple vedligeholdelsesregistre kan hjælpe med at identificere mønstre og understøtte mere informerede beslutninger om servicering, udskiftning og procesforbedringer.
En pålidelig pakkelinje er ikke defineret af én maskine alene. Ydeevnen af det komplette system afhænger af, hvordan de enkelte operationer fungerer sammen. Påfyldningsnøjagtighed, beholderhåndtering, forsegling, mærkning, kodning, inspektion og produktoverførsel bør betragtes som forbundne processer.
Inden du vælger udstyr, skal du kortlægge hele pakkerækkefølgen. Identificer, hvor pakken kommer ind i linjen, hvordan den er placeret, hvor lukningen påføres, og hvordan den bevæger sig mod senere operationer. Dette kan afsløre integrationskrav, som ellers kan blive overset.
Layoutet skal give tilstrækkelig plads til drift, vedligeholdelse, inspektion og materialehåndtering. En kompakt maskine skaber ikke automatisk en effektiv linje, hvis operatører ikke har let adgang til vigtige komponenter.
Automatisering bør vælges i henhold til de faktiske produktionskrav. Et stærkt automatiseret system kan give en stærk proceskoordinering, men det kan også kræve mere kompleks integration og vedligeholdelse. En enklere konfiguration kan være mere praktisk til applikationer med hyppige produktændringer eller mindre produktionsserier.
Målet er at skabe en passende balance mellem automatisering, fleksibilitet, vedligeholdelse og driftsstabilitet.
Emballagekrav kan ændre sig, efterhånden som producenter introducerer nye produkter, pakkeformater eller materialer. Udstyrsvalg bør derfor overveje rimelige fremtidige justeringer, hvor det er relevant.
Fleksible maskinkonfigurationer kan gøre det lettere at tilpasse emballagelinjen, når beholderdimensioner, forseglingsmaterialer eller mærkningskrav ændres. Fleksibilitet bør dog baseres på realistiske produktionsplaner frem for unødvendig kompleksitet.
Udstyrskvalitet er vigtig, men teknisk support og serviceevne påvirker også den langsigtede værdi af pakkemaskineri. Producenter bør overveje, om leverandøren kan forstå applikationen, levere passende udstyrskonfiguration, understøtte installation og svare på tekniske spørgsmål efter levering.
En leverandør med erfaring inden for påfyldning, forsegling, mærkning, kodning og relaterede emballeringsoperationer kan ofte vurdere et forseglingskrav i sammenhæng med den komplette linje. Dette kan være nyttigt, når udstyret skal forbindes med andre maskiner i stedet for at fungere uafhængigt.
Fabriksinspektion og -test hjælper med at identificere fremstillings- eller monteringsproblemer, før udstyret sendes. En struktureret kvalitetsproces bør dække relevante mekaniske, elektriske, kontrol- og driftsfunktioner i henhold til maskinkonfigurationen.
For emballeringsudstyr er funktionstest særligt værdifuldt, fordi maskinen skal udføre gentagne bevægelser under realistiske driftsforhold. En maskine, der er samlet korrekt, men utilstrækkeligt testet, kan stadig kræve væsentlig justering under installationen.
Teknisk support bliver vigtig, når udstyr installeres, justeres, vedligeholdes eller integreres i en eksisterende produktionslinje. Tydelig dokumentation, betjeningsvejledning, fejlfindingssupport og kommunikation med teknisk personale kan gøre brug af udstyr lettere.
Producenterne bør derfor evaluere serviceevnen sammen med maskinkonstruktion og tekniske specifikationer, når de planlægger et emballageprojekt.
Emballageautomatisering fortsætter med at udvikle sig, efterhånden som producenter søger større processtabilitet, lettere betjening, bedre sporbarhed og mere fleksibel produktion. Retningen er ikke blot mod højere maskinhastighed. I stedet fokuserer udstyrsudvikling i stigende grad på koordineret kontrol, pålidelig registrering, datasynlighed, lettere omskiftning og praktisk vedligeholdelse.
Overvågningssystemer kan give operatører information om maskinforhold og procesydelse. Sensorer og kontrolgrænseflader kan hjælpe med at identificere unormale forhold tidligere, hvilket giver operatørerne mulighed for at undersøge problemer, før de påvirker en stor mængde færdige pakker.
Til tætningsoperationer kan overvågning være særlig nyttig, når processtabilitet afhænger af kontrollerede termiske, mekaniske eller elektriske forhold.
Mange producenter skal håndtere forskellige pakkeformater i stedet for at betjene en enkelt fast produktlinje. Udstyr, der understøtter praktisk justering, kan hjælpe produktionshold med at reagere på skiftende emballagekrav.
Fleksibilitet bør stadig balanceres med pålidelighed. Et system med mange justeringsmuligheder er kun nyttigt, når operatører kan forstå og kontrollere disse muligheder effektivt.
Fremtidige pakkesystemer forventes at lægge mere vægt på kommunikation mellem individuelle maskiner. Når påfyldnings-, forseglings-, mærknings-, kodnings-, inspektions- og transportsystemer udveksler driftsinformation effektivt, kan hele linjen reagere mere intelligent på afbrydelser og produktionsændringer.
Denne tilgang flytter emballageautomatisering væk fra isolerede maskiner og hen imod integrerede produktionssystemer, der er nemmere at overvåge og administrere.
Før de introducerer nyt pakkeudstyr, kan produktionshold gennemgå flere grundlæggende spørgsmål. Formålet med denne tjekliste er at sikre, at valg af udstyr afspejler den faktiske anvendelse snarere end en generel maskinkategori.
At besvare disse spørgsmål før valg af udstyr kan gøre kommunikationen mellem produktionsteams og maskinleverandører mere præcis. Det reducerer også risikoen for at vælge udstyr udelukkende baseret på generelle beskrivelser, der ikke fuldt ud afspejler applikationen.
Effektiv emballering afhænger af mere end blot at lukke en pakke. Forseglingsprocessen skal fungere konsekvent med emballagematerialet, produktkarakteristika, beholderstruktur, påfyldningsproces, etiketteringssystem, kodningsudstyr, inspektionsprocedurer og overordnet produktionsarbejdsgang.
En passendeTætningsmaskinekan understøtte stabil pakkelukning og samtidig reducere gentagne manuelt arbejde og forbedre koordineringen på tværs af en automatiseret pakkelinje. Den bedste løsning bør dog altid bestemmes af de faktiske anvendelseskrav. Materialekompatibilitet, proceskontrol, pakkepositionering, udstyrsintegration, vedligeholdelse og teknisk support fortjener alle opmærksomhed under udstyrsplanlægning.
For producenter, der udvikler eller opgraderer en pakkelinje, kan arbejdet med en erfaren udstyrsproducent forenkle processen fra applikationsvurdering og maskinvalg til test, integration og eftersalgssupport.Sammipackfokuserer på pakkemaskineri og integrerede emballageløsninger med erfaring inden for påfyldning, forsegling, etikettering, dækning, kodning og relateret udstyr. Med en professionel kvalitetskontrolproces og fokus på praktisk emballageautomatisering, sigter Sammipack mod at hjælpe producenter med at etablere pålidelige og effektive emballageoperationer til forskellige produktionsmiljøer.